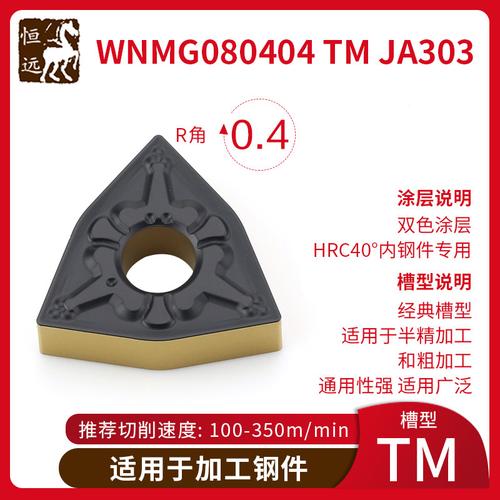
在数控加工领域,刀片的选择直接决定了加工效率、工件表面质量和生产成本。其中,WNMG080408是一种非常常见的车削刀片型号,其命名遵循ISO标准:W代表菱形(上压后角80°),N代表后角为0°,M代表精度等级,G代表有断屑槽且中心孔圆头,08表示刃口长度8mm,04表示刀片厚度约4.76mm,08表示刀尖圆弧半径0.8mm。这个型号适用于外圆、内孔、端面及仿形车削。仅仅知道型号远远不够,真正影响性能的是刀片的材质——陶瓷、不锈钢专用、铝用、铸铁用、硬质合金,以及各类其他刃具中的硬质合金。本文将围绕WNMG080408及其他类似刃具,系统梳理不同材质的特性与适用场景,帮助您做出更精准的选型。
一、陶瓷刀片:高速切削的利器
陶瓷刀片主要分为氧化铝(Al2O3)基和氮化硅(Si3N4)基两大类。它们具有极高的耐热性(可达1200℃以上)和化学稳定性,适合高速干切。对于WNMG080408陶瓷刀片,推荐用于铸铁、淬硬钢(HRC45以上)以及高温合金的精加工和半精加工。切削速度可比硬质合金高3-5倍,但抗冲击性差,不适合断续切削或粗加工。例如,加工冷硬铸铁轧辊时,陶瓷WNMG080408能以300m/min以上的速度稳定运行,表面粗糙度可达Ra1.6以内。
二、不锈钢专用刀片:抗粘刀与耐磨损
不锈钢(如304、316、17-4PH)加工时易产生加工硬化、粘刀和月牙洼磨损。不锈钢专用刀片通常采用细晶粒硬质合金基体,搭配PVD涂层(如TiAlN、AlCrN)或CVD涂层,并优化断屑槽。对于WNMG080408,建议选择MP或MM槽型,前角较大,刃口经过钝化处理,以提高抗崩刃能力。典型切削参数:线速度120-200m/min,进给0.15-0.3mm/r,切深0.5-2mm。加工不锈钢时,使用高压冷却液可显著延长寿命。
三、铝用刀片:追求锋利与排屑
铝合金(如6061、7075)质地软、导热好,但易产生积屑瘤。铝用刀片通常采用无涂层或类金刚石涂层(DLC),且刃口非常锋利,前角可达20°-25°,螺旋断屑槽能快速排屑。针对WNMG080408铝用版本,常见有抛光表面以减少摩擦。推荐切削参数:线速度300-1000m/min,进给0.1-0.5mm/r。注意,加工铝合金时避免使用含铝的涂层(如TiAlN),因为铝元素会亲和导致涂层剥落。
四、铸铁刀片:耐磨与抗热冲击
铸铁(灰铸铁HT250、球墨铸铁QT500)加工时呈崩碎切屑,对刀片产生磨粒磨损。铸铁专用刀片常采用CVD涂层(如TiC/TiN/Al2O3多层)或陶瓷涂层,基体为硬质合金或金属陶瓷。对于WNMG080408铸铁款,槽型以负前角或强断屑槽为主,刃口强度高。线速度150-300m/min,进给0.2-0.6mm/r。球墨铸铁需注意抗热裂纹,可选用含TaC的梯度硬质合金。陶瓷刀片也常用于高速铸铁加工,但需避免切削液导致的热冲击。
五、硬质合金刀片:通用性与成本平衡
硬质合金(WC-Co)是应用最广的刀片材质,占比超过90%。它通过调整钴含量和晶粒度来平衡硬度与韧性:低钴细晶粒用于精加工和难加工材料,高钴粗晶粒用于粗加工和冲击场合。代号如P25(钢)、M20(不锈钢)、K20(铸铁)。WNMG080408硬质合金刀片配合TiN/TiCN/Al2O3涂层,可覆盖钢、不锈钢、铸铁的通用加工。但要注意,加工高温合金或淬火钢时,需选用更高级别(如H13A、GC4325)。硬质合金的成本适中,可重磨,但重磨后需重新涂层。
六、其他刃具:铣刀、钻头、螺纹刀中的硬质合金
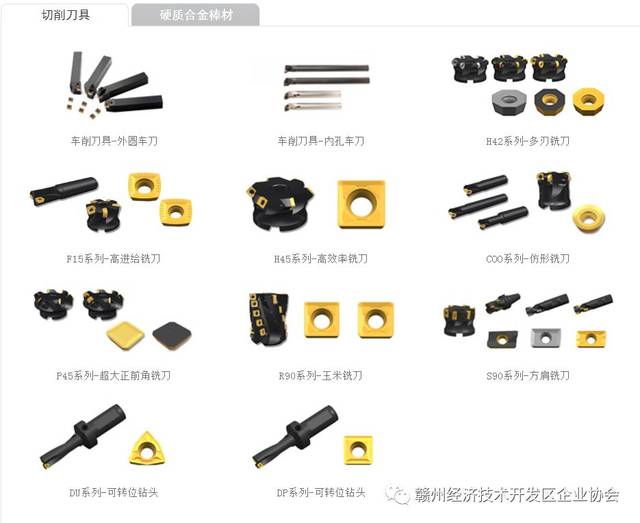
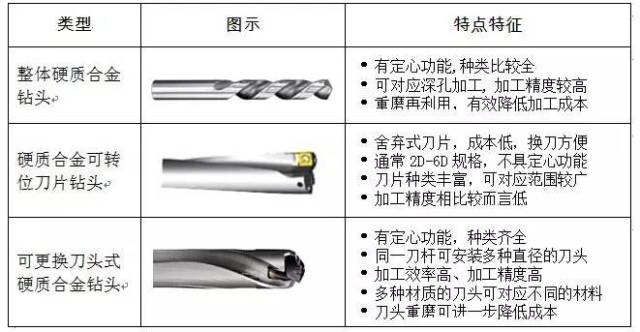
除了车削WNMG080408,硬质合金还广泛用于其他刃具:整体硬质合金立铣刀(用于模具型腔、铝件高速铣)、可转位铣刀片(如APMT1604)、硬质合金钻头(如Φ8-20mm)、螺纹刀片(如16ER AG60)。这些刃具的选型原则类似:根据工件材料选择涂层和几何角度。例如,加工铝合金用抛光无涂层铣刀,加工钢用AlTiN涂层,加工铸铁用TiAlN涂层。纳米复合涂层(如AlCrSiN)和超细晶粒硬质合金使刃具寿命提升2-3倍。
七、选型决策树:如何为WNMG080408找到最佳搭档
- 加工材料:钢→P类硬质合金+MT槽型;不锈钢→M类+PVD涂层+MP槽型;铸铁→K类+CVD涂层+负前角;铝→抛光无涂层+DLC+锋利前角;高温合金→陶瓷或整体硬质合金。
- 加工类型:粗加工→高韧性、强断屑槽、刀具圆弧稍大;精加工→高硬度、锋利刃口、小圆弧。
- 机床条件:普通车床选韧性好的基体,数控高速车床选涂层陶瓷。
- 成本考量:小批量用陶瓷或超细晶粒硬质合金,大批量用专用涂层牌号。
WNMG080408只是一个载体,真正决定成败的是它“内外兼修”的材质——陶瓷适合高速精加工,不锈钢专用槽型抗粘刀,铝用版讲究锋利,铸铁版注重耐磨,而硬质合金以通用性覆盖绝大多数场景。其他刃具中的硬质合金同样遵循材料适配原则:没有一把刀能通吃所有工况,但科学的选型能最大化效益。建议用户根据工件材料、机床刚性和产量,咨询刀具供应商获取针对WNMG080408的具体牌号推荐。关注切削参数、冷却方式和刀具寿命曲线,才能让每片刀片物尽其用。